
Informații de memento



Sep 09, 2026
O unitate de cuplare, numită uneori mașină de cuplare sau mașină de înșurubare, aplică un cuplu controlat pentru a face sau rupe carcasa filetată și conexiunile tubulaturii. Când începe să eșueze, primul semn nu este de obicei un blocaj sau piesă ruptă. Este un grafic al cuplului care nu se mai potrivește cu graficul: mașina se oprește la numărul corect de tură, dar cuplul final este cu 10 la sută mai mic decât îmbinarea anterioară sau conexiunea se rotește un sfert de tură după ce axul se oprește.
Multe conexiuni ale câmpurilor petroliere sunt specificate conform toleranțelor filetului API 5B și sunt realizate după o diagramă de cuplu specifică conexiunii. Unitatea de tăiere face parte din lanțul de măsurare. Același model se repetă în multe magazine: unitatea de tăiere și-a pierdut încet precizia cuplului, prinderea de prindere sau alinierea . Țeava, cuplarea și compusul filetului se încadrează în specificații; mașina este variabilă. Acest articol mapează cele mai frecvente probleme ale unității de împingere cu soluții practice, se organizează cu diagnosticare și trecând prin calibrare, întreținere și selectarea echipamentului. Pentru o privire mai atentă asupra modului în care aceste mașini dezvoltă cuplul, citiți această explicație a cuplul de ieșire și principiile de alcătuire într-o unitate de cuplare a cuplajului .
Experiența pe podea indică, de obicei, cinci grupuri de defecțiuni: deplasarea traductorului de cuplu, uzura de prindere și inserție, instabilitatea presiunii hidraulice, alinierea greșită a arborelui și erori de control sau program. Ele nu sunt întotdeauna separate. O falcă care alunecă pentru o articulație poate crea un vârf de cuplu care arată ca o defecțiune a traductorului, iar un arbore nealiniat poate face ca fiecare cuplare să înceapă într-un unghi.
| Problem | Ce vezi | Cauza obisnuita | Prima solutie |
|---|---|---|---|
| Deriva traductorului de cuplu | Cuplul final scade sau crește între articulații identice | Deplasare la zero a celulelor de sarcină, cablu deteriorat, câștig incorect | Re-zero la temperatura de lucru; verifica cu o celulă principală urmăribilă |
| Uzură falcă și insert | Țeava sau cuplajul se rotește în interiorul fălcilor; linii de scor pe OD | Inserții uzate, răză greșită a matriței, presiune scăzută de strângere | Înlocuiți inserții; verifica raza; reglați presiunea de strângere prin diametrul exterior al conductei |
| Instabilitatea presiunii hidraulice | Cuplul crește sau scade la aceeași setare de presiune | Aer în circuit, supapă de siguranță uzată, ulei fierbinte | Aer de purjare; supapă de siguranță de serviciu; controlează temperatura uleiului |
| Nealinierea axului | Cuplarea începe la un unghi; primele fire sunt deteriorate | Conic axului uzat, cap slăbit, tramvai incorect | Rulați o bară de testare; verificați contactul conic; strângeți din nou ansamblul |
| Eroare de control sau program | Mașina se oprește devreme sau târziu; număr de viraj greșit | Număr greșit de filet, decalaj rezidual, deriva codificatorului | Verificați programul; compensari clare; verificați codificatorul la ambele capete ale cursei |
Erorile de cuplu sunt cele mai scumpe, deoarece pot ascunde o conexiune proastă. Un traductor deteriorat poate citi cuplul țintă în timp ce articulația reală este sub cuplu. Conexiunea părăsește apoi stația sub nivelul necesar. Cea mai bună contramăsură este să înregistrați curba completă cuplu-versus-tur și să-i comparați forma cu diagrama de conexiune, nu doar cu numărul final. Modificările în compusul filetului modificat, de asemenea, frecarea, astfel încât fereastra de cuplu este valabilă numai pentru compusul listat pe tabel.
Defecțiunile de prindere sunt de obicei vizibile. Urmele strălucitoare în jurul diametrului exterior al țevii, rotația în interiorul fălcilor sau țeavă care începe să se încline în încărcător înseamnă că raza inserției sau presiunea de strângere sunt greșite. Defecțiunile hidraulice pot arăta ca defecțiuni de cuplu atunci când uleiul este rece, contaminat sau supraîncălzit. Defecțiunile de aliniere sunt cele mai periculoase deoarece se deteriorează evenimentele în primele două fire; în momentul în care graficul cuplului pare anormal, cuplajul este deja filetat încrucișat.
Înainte de a înlocui piesele, rulați unitatea de tăcere printr-o secvență care separă erorile de măsurare de erorile mecanice. Scopul este de a identifica prima defecțiune din lanț, nu partea care se rupe ca urmare.
O creștere bruscă la sfârșitul ciclului de mașină înseamnă că umărul intra în contact înainte de a ajunge la fața de referință. O zonă plată în mijloc înseamnă că țeava poate aluneca în fălci. O curbă netedă, dar din ce în ce mai abruptă indică de obicei compresia compusului filetului, nu deteriorarea filetului. Aceste curbe pot fi comparate direct, deoarece codificatorul și traductorul de cuplu ale unității de împingere înregistrează aceleași date de care are nevoie de departamentul QC.
Schimbarea este momentul în care sunt introduse cele mai multe erori ale unității de împingere. O dimensiune diferită a carcasei, un nou stil de cuplare sau o țintă de cuplu mai mică pot arăta corect în ecranul de control, în timp ce configurația fizică este greșită. Realizarea unei îmbinări de referință după schimbarea detectează aceste erori înainte de începerea producției. Secvența este descrisă mai detaliat în acest ghid pentru procedurile de schimbare și controlul cuplului pe un strung al unei unități de decupare .
Întreținerea preventivă oferă cel mai mare impact atunci când tratează unitatea de tăiere ca un instrument de măsurare, nu doar o mașină hidraulică. O scurtă listă de verificare zilnică previne revenirea celor mai multe dintre problemele comune.
Vâscozitatea uleiului se modifică odată cu temperatura, astfel încât calibrarea unei mașini reci poate introduce sau eroare sistematică într-o serie de producție caldă. Traductorul de cuplu, cablul, amplificatorul și afișajul trebuie să verificați cu o celulă principală de cuplu care este rezervată doar pentru calibrare. Un interval practic depinde de numărul de schimburi și de severitatea muncii; multe magazine repetă o îmbinare de referință la începutul fiecărei tură și efectuează lunar sau verificarea completă a celulelor master.
Inserțiile de fălci uzate sau incorecte sunt cea mai frecventă cauză a problemelor unității de fixare legată de prindere. Raza inserției trebuie să se potrivească cu diametrul exterior real al țevii, nu cu dimensiunea nominală scrisă în fișierul de lucru. Tubul cu pereți subțiri va fi oval înainte ca citirea cuplului să se miște, dacă presiunea de strângere este setată pentru un șir de carcasă mai greu. Marcarea inserțiilor după rază și menținerea matrițelor uzate în afara serviciului este modalitatea de preț redus de a evita deteriorarea costisitoare a filetului.
Nealinierea axului este ușor de ignorat, deoarece se dezvoltă lent. O bară de testare și un indicator cadran vor arăta dacă vârful axului este pătrat cu axa de prindere. În locul unei verificări vizuale trebuie folosită toleranța producătorului mașinii, deoarece primul filet poate fi deteriorat cu o fracțiune de milimetru.
Dacă aceleași probleme reapar un ciclu complet de întreținere, este ca o unitate de tăiere să nu mai aibă rigiditatea, rezoluția de control sau posibilitatea de înregistrare a datelor necesare pentru amestecul de conexiuni din magazinul dvs. Selectarea ar trebui să se bazeze pe intervalul de cuplu, alezajul axului, sistemul de prindere și funcțiile de control care fac schimbarea repetabilă.
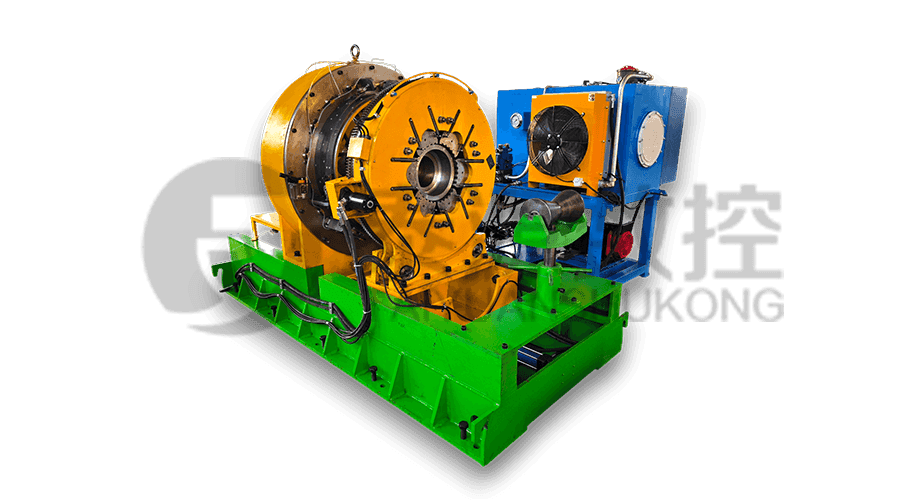
Pentru magazinele care alcătuiesc și desfac cuplaje pentru carcasa și tubulatura, carcasa mașinii cu șuruburi și unitatea de cuplare a cuplajului pentru tuburi TYSKNKJ-100 este un exemplu de mașină proiectată în jurul cuplului hidraulic controlat și prindere pe bază de matriță. Oferă operatorului sau citire clară a cuplului și a virajului, care este exact ceea ce are nevoie de secvență de diagnosticare.
Pentru o comparație mai largă a tipurilor de mașini, citiți ghidul pentru selectarea unui strung al unității de cuplare a carcasei și a tuburilor de cuplare înainte de a decide între o unitate de deflare autonomă, o mașină combinată de filetare și decuplare și o unitate care va fi ulterior integrată într-o linie de producție.
În ciuda diagnosticării corecte, unele defecțiuni ale unității de împingere lasă filete deteriorate pe tubulare altfel utilizabile. Casarea capătului de țeavă deteriorat este costisitoare, mai ales în loturi mici. Un strung special pentru prelucrarea conductelor de ulei poate tăia sau restaurant profilul filetului cu aceleași așteptări de precizie ca și prelucrare originală. Strungul de prelucrare a conductelor de ulei TYSK1355 este o mașină concepută pentru această lucrare de reparații și re-prelucrare.
Dacă problema principală este manipularea manuală mai degrabă decât acuratețea cuplului, o linie de cuplare automată îndepărtează cea mai variabilă parte a procesului: deplasarea manuală a țevii și a cuplajului în și în afara unității de tăiere. Linia de producție inteligentă de cuplare conectează formarea, inspecția și înregistrarea datelor, astfel încât curba cuplului să fie păstrată pentru fiecare conexiune.
O problemă cu unitatea de împingere este rezolvată atunci când mașina poate reprezenta același cuplu și rezultatul întoarcerii în limitele toleranței de conectare. Începeți cu disciplina de calibrare și schimbare. Dacă mașina nu poate menține procesul după aceea, următorul ar trebui să îmbunătățească rezistența la lucru, controlul cuplului sau manipularea materialului.
Produse conexe
 Model: TYSK-630T Pipe de foraj, strunjitor de articulație și cuplare
Mașina adoptă un sistem CNC FANUC cu precizie de procesare stabilă și funcții de programare flexibile pentru a se asigura că piesele procesate îndeplinesc standardele stricte ale industriei. Designul pentru cuplu mare și sarcină grea poate face față muncii continue pe termen lung și are o durabilitate puternică.
 Model: TYSK-1355 Strung de prelucrare a conductelor de ulei
Mașina adoptă un sistem CNC FANUC cu precizie de procesare stabilă și funcții de programare flexibile pentru a se asigura că piesele procesate îndeplinesc standardele stricte ale industriei. Designul pentru cuplu mare și sarcină grea poate face față muncii continue pe termen lung și are o durabilitate puternică.
 Model: TYSK-XQJ-550 Mașină medie și mare de film PTFE
Proiectat pentru prelucrarea semifabricatelor cu un diametru maxim de 550 mm și o lungime maximă de 1000 mm. De asemenea, putem personaliza în funcție de nevoile utilizatorilor. Schimbați prietenos viteza și grosimea cu CNC.
 Seria: TYSK-NKJ Mașină cu șurub/carcasă și tuburi de cuplare unitate de bucking
Mașina folosește un motor hidraulic, un mecanism mecanic de plutire și detecție în timp real a cuplului, se adaptează la îndoirea materialului și previne deformarea materialului. Mașinile auxiliare sunt configurate pentru a ajuta la semi-automatizare.
 Soluții de materiale lungi, grele Mecanism de încărcare și descărcare automată pentru filetarea conductelor
Modul special de suport flexibil poate reduce în mod eficient influența îndoirii piesei de prelucrat asupra prelucrării și poate îmbunătăți randamentul. Se potrivește strict cu strungul nostru de filetare a țevilor.
 Concasor modular de așchii de fier Concasor de mare rezistență pentru cip
Lamele sunt fabricate din materiale de înaltă rezistență și sunt plasate în mod rezonabil la ieșirea din extractorul de așchii pentru a sparge așchiile de fier.
 Seria: TYSK-HB Sudor semi-automată de bandă rezistentă la uzură
Aplicabil pentru ARNCO 100XT, 200XT, 300XT. Suportă φ1.2-2.0 sudare de suprafață cu miez sau sârmă solidă. Poate fi echipată cu sudare prin pulverizare cu un singur pistol și sudare cu pulverizare cu pistol dublu în două moduri. Sprijină controlul sistemului PLC sau CNC.
